OPE, wrench time és a TTE-létra
≈ 15 perc olvasás · 2946 szó
Az OPE (Overall Performance Effectiveness) az emberi munka hatékonyságát méri: egy műszak idejét értékteremtő, kisegítő és veszteség arányra bontja. Ez a kisegítő (incidental) rész a működéshez szükséges, de közvetlenül nem termel értéket. A wrench time („csavarkulcs-idő”) a karbantartó tényleges értékteremtő munkaideje a teljes műszakból: a nemzetközi best practice 50–60%, miközben a megfigyelt érték gyakran csak 25–30%. A két fogalmat a TTE (Total Team Effectiveness) köti össze, a kapacitás-létra, amely a szerződéses óráktól lépésenként (a hiányzás, a nem elérhető órák, a produktivitás- és a hatékonyság-veszteség levonásával) jut el az effektív, értékteremtő órákig. Az OPE a berendezésre vonatkozó OEE emberi párja: nem a gép, hanem az ember idejének hatékonyságát teszi láthatóvá.
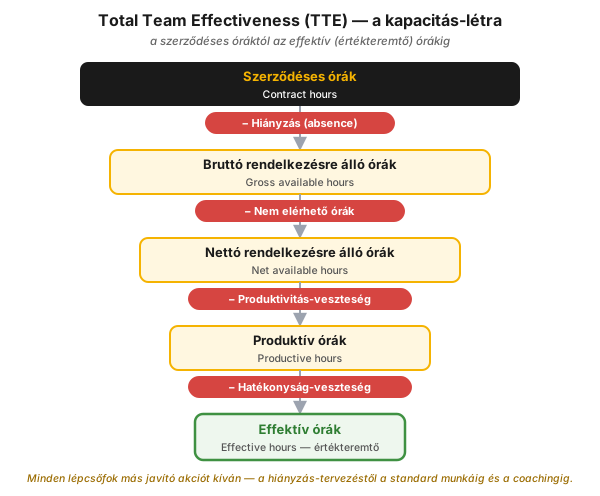
1. ábra — a Total Team Effectiveness (TTE) kapacitás-létra. A szerződéses órákból (Contract hours) lépésenként levonjuk a hiányzást, a nem elérhető órákat, a produktivitás- és a hatékonyság-veszteséget, és így jutunk el az effektív (értékteremtő) órákig. Minden lépcsőfokhoz más-más javító akció tartozik.
Kinek szól?
Szekció neve “Kinek szól?”Ez a cikk azoknak szól, akik a műszak idejével, a munka szervezésével és a karbantartás hatékonyságával élnek együtt: műszakvezető · üzemvezető · operátor · karbantartó és karbantartás-tervező · reliability engineer · Lean/CI-koordinátor · termelési és karbantartási vezető · HSE-szakember.
Tanulási célok
Szekció neve “Tanulási célok”A cikk elolvasása után képes leszel:
- elmagyarázni, mit mér az OPE, és miben az OEE emberi párja;
- szétválasztani egy műszak idejét értékteremtő, kisegítő (incidental) és veszteség kategóriára;
- értelmezni a TTE kapacitás-létra lépcsőfokait, és mindegyikhez a megfelelő javító akciót rendelni;
- megmondani, mi a wrench time, mennyi a best practice, és miért rendszer-szintű a veszteség zöme;
- levezetni egy waste shadowing megfigyelést, és célállapotot kitűzni a value-add arányra.
A lényeg
Szekció neve “A lényeg”- OPE = az ember idejének hatékonysága. A műszak idejét három kategóriába bontja: értékteremtő, kisegítő (incidental, szükséges de nem értékteremtő) és veszteség. Ez az OEE emberi megfelelője.
- A wrench time a karbantartó értékteremtő ideje: a best practice 50–60%, a megfigyelt valóság gyakran csak 25–30%. A különbség nagyrészt várakozásból, szállításból és „nincs jelen a helyszínen” időből áll.
- A TTE a kapacitás-létra: a szerződéses órákból a hiányzás levonásával bruttó rendelkezésre álló órák lesznek, ebből a nem elérhető órák levonásával nettó rendelkezésre álló, majd a produktivitás-veszteség levonásával produktív, végül a hatékonyság-veszteség levonásával effektív órák.
- Minden lépcsőfoknak saját javító akciója van: betegség-ráta és túlóra csökkentése, meeting-idő nyirbálása, standard munkautasítás, egyéni teljesítménymenedzsment és coaching, folyamat-újratervezés.
- Megfigyelt példa: külső (outside) operátoroknál ~34% értékteremtő / 22% incidental / 44% veszteség; belső (inside) operátoroknál ~26% / 35% / 39%.
- A mérés módja a waste shadowing: strukturált, teljes-műszakos megfigyelés (egy megfigyelt esetben ~70 ember-óra), a tevékenységek három kategóriába sorolásával.
- A módszer a McKinsey eszköztárából származik; a diagnosztikai és tervezési fázisban használatos a veszteségek azonosítására a rendelkezésre álló kapacitáson belül.
Miért számít? (a tét)
Szekció neve “Miért számít? (a tét)”A gép állapotát régóta mérjük, az emberi munkaidő hatékonysága viszont sokszor mérőszám nélküli, sötét folt marad. Pedig a tét nagy: egy folyamatos üzemű létesítményben az emberi munkaidő a legnagyobb, mégis a legkevésbé látható erőforrás.
Ha ez a folt mérés nélkül marad, a veszteség csendben halmozódik. A karbantartó a munkaidejének felét várakozással, kereséssel és úton töltheti, miközben a mutatók „teljes létszámot” jeleznek. A műszak értékteremtő ideje a felére vagy harmadára eshet anélkül, hogy bárki tudná, hol vész el, ezért kapacitáshiányt jeleznek ott is, ahol valójában elrejtett veszteség van. A rosszul mért kapacitás pedig fölösleges túlórát, kapkodást és improvizációt szül, ami egy Seveso-üzemben közvetlen biztonsági kockázat.
Mi az OPE, a wrench time és a TTE, és mennyi egy műszak értékteremtő ideje?
Szekció neve “Mi az OPE, a wrench time és a TTE, és mennyi egy műszak értékteremtő ideje?”Röviden: az OPE az emberi munkaidő hatékonyságát méri, a wrench time ennek karbantartásra vetített mutatója, a TTE pedig a kapacitás-létra a szerződéses óráktól az effektív órákig. A megfigyelt értékteremtő idő gyakran csak 25–30% egy műszakból, miközben a nemzetközi best practice 50–60%.
Az OEE a berendezés hatékonyságát méri (rendelkezésre állás × teljesítmény × minőség). Egy folyamatos üzemű folyamatipari létesítmény teljesítményét azonban nem csak a gépek, hanem az emberek ideje is meghatározza, és ez sokszor sötét folt marad. Az OPE (Overall Performance Effectiveness) ezt a foltot világítja meg: az emberi munka hatékonyságát számszerűsíti egy szervezetben vagy egy end-to-end folyamatban. A módszer célja kifejezetten ez: az OPE a hatékonysági veszteségek forrásainak azonosítására szolgál.
Az OPE és a hozzá tartozó TTE (Total Team Effectiveness) a Lean diagnosztikai és tervezési fázisának eszköze. Az erőssége, hogy a veszteségeket a rendelkezésre álló kapacitáson belül azonosítja és számszerűsíti; a korlátja, hogy a számszerűsítés a megfigyelés minőségén és mennyiségén múlik. A két fogalom logikailag egymásra épül: a TTE azt mutatja meg, mennyi hasznos óra áll egyáltalán rendelkezésre (a szerződéses órákból mi marad), az OPE pedig azt, hogy ezen belül mire megy el az idő.
A módszer részletesen
Szekció neve “A módszer részletesen”A módszer három, egymásra épülő fogalomból áll: az OPE a műszak idejét három kategóriára bontja, a TTE a kapacitás-létrán vezeti le, mennyi effektív óra marad a szerződéses órákból, a wrench time pedig ugyanezt a logikát alkalmazza a karbantartó munkaidejére. Sorban:
OPE — a műszak idejének három kategóriája
Szekció neve “OPE — a műszak idejének három kategóriája”Az OPE egy műszak (vagy folyamat) idejét három, egymást kizáró kategóriába sorolja:
- Értékteremtő (value-adding): amiért a vevő — végső soron — fizet; a folyamat előrébb jut tőle (pl. egy beállítás elvégzése, egy szelep tényleges karbantartása).
- Kisegítő / incidental: szükséges a működéshez, de közvetlenül nem teremt értéket — például karbantartás-előkészítés, felügyelet, riasztások kezelése, ellenőrző körök (checking routes). A cél nem a megszüntetése, hanem a csökkentése.
- Veszteség (waste): felesleges tevékenység, ami most sem kell — várakozás, felesleges járkálás (motion), átrakás, fölösleges adminisztráció.
A gyakorlat konkrét megfigyelt arányokat is ad. Egy megfigyelt esetben a külső (outside) operátoroknál kb. 70 óra megfigyelés alapján: 34% értékteremtő, 22% incidental, 44% veszteség. A belső (inside, vezénylőtermi) operátoroknál hasonló kép, más eloszlással: 26% értékteremtő, 35% incidental, 39% veszteség. A tanulság egyértelmű: az értékteremtő idő aránya jelentősen javítható.
TTE — a kapacitás-létra (lásd 1. ábra)
Szekció neve “TTE — a kapacitás-létra (lásd 1. ábra)”A TTE a McKinsey „capacity ladder”-e: lépésenként vezeti le, hogy a szerződéses órákból mennyi effektív (értékteremtő) óra marad. A létra terminológiája és levonásai:
| Szint | Levonás | Eredmény |
|---|---|---|
| Szerződéses órák (Contract hours) | − Hiányzás (absence) | Bruttó rendelkezésre álló órák |
| Bruttó rendelkezésre álló (Gross available) | − Nem elérhető órák (hours not available) | Nettó rendelkezésre álló órák |
| Nettó rendelkezésre álló (Net available) | − Produktivitás-veszteség (productivity loss) | Produktív órák |
| Produktív órák (Productive hours) | − Hatékonyság-veszteség (effectiveness loss) | Effektív órák |
A létra ereje, hogy minden egyes lépcsőfokhoz külön javító akció tartozik: nem egyetlen „dolgozzunk többet” üzenet, hanem célzott beavatkozások (lásd a mérés/akció szakaszt).
Wrench time — a karbantartó értékteremtő ideje (lásd 2. ábra)
Szekció neve “Wrench time — a karbantartó értékteremtő ideje (lásd 2. ábra)”A wrench time a TTE/OPE logika karbantartásra alkalmazott, bevett mutatója: a karbantartó tényleges, kézzel végzett értékteremtő munkája a teljes munkaidőhöz (pl. 40 óra/hét) viszonyítva. A wrench time veszteségének legnagyobb okai a várakozás, a szállítás és az, hogy a karbantartónak nagyrészt nem is a helyszínen kell lennie.
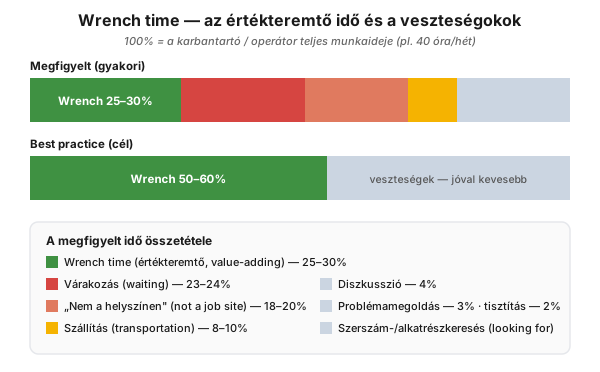
2. ábra — a wrench time bontása. A megfigyelt értékteremtő idő gyakran csak 25–30%, miközben a best practice 50–60%. A fő veszteségokok: várakozás (23–24%), „nem a helyszínen” (18–20%), szállítás (8–10%), valamint diszkusszió, problémamegoldás, tisztítás és szerszámkeresés.
A megfigyelt összetétel (a teljes munkaidő = 100%):
- Wrench time (értékteremtő): 25–30%
- Várakozás (waiting): 23–24%
- „Nem a helyszínen” (not a job site): 18–20%
- Szállítás (transportation): 8–10%
- Diszkusszió: 4% · Problémamegoldás: 3% · Tisztítás: 2% · Szerszám-/alkatrészkeresés (looking for)
A best practice 50–60%-os wrench time tehát nem a karbantartók „gyorsabb csavarozásából” jön, hanem a körülöttük lévő veszteség felszámolásából: a munkaengedélyre való várakozás rövidítéséből, a szerszám- és alkatrész-logisztika rendberakásából, és abból, hogy a karbantartó a helyszínen, nem pedig úton vagy az irodában tölti az idejét.
Folyamatipari kontextus és biztonság
Szekció neve “Folyamatipari kontextus és biztonság”A folyamatipari megfigyelések konkrét veszteségeket azonosítottak: gőzfejlesztők leürítése, mintavétel, szivattyú-szétszerelés felügyelete, fölösleges séta és adminisztráció. A megszüntethető tételek közül a legjellemzőbbek:
- a kettős mintarögzítés (ugyanazt az elemzési eredményt papíron és elektronikusan is rögzítik),
- a munkaengedély aláírása miatt a helyszín elhagyása (a külső operátornak a papíralapú engedélyeztetés miatt gyakran ott kell hagynia a munkaterületet),
- a műszaknapló (Opralog) párhuzamos, papír + elektronikus vezetése, és a belső operátorok két külön könyvének felesleges kettőzése.
Egy üzemanyag-gyártó blokkban a megfigyelés szerint a karbantartás-előkészítés, a felügyelet és az ellenőrző körök adták a fő incidental/veszteség-tevékenységet. A célállapot elérése a blokkban évi nagyságrendű ember-óra megtakarítást jelenthet, és ez nem csak költség: a stabilabb, kiszámíthatóbb műszak biztonságosabb üzemet is jelent. Egy Seveso-üzemben a kevesebb fölösleges járkálás, a rövidebb várakozás munkaengedélyre és a helyszínen jelen lévő, nem kapkodó karbantartó közvetlen biztonsági haszon: a sietség és az improvizáció a hibák és a balesetek melegágya. A veszteségcsökkentés azonban sosem mehet a biztonság rovására: az engedélyezési és Ex-előírások betartása maga is értékteremtő, nem „várakozás”, amit le kell faragni.
Bevezetés a gyakorlatban — a waste shadowing módszer
Szekció neve “Bevezetés a gyakorlatban — a waste shadowing módszer”Az OPE-t strukturált megfigyeléssel (shift observation / waste shadowing) mérik. A gyakorlatban levezethető lépéssor:
- Gyűjtsd be a háttéradatokat — műszaknapló (jellemzően Opralog), létszám/műszak-méret, készségmátrix (skill matrix).
- Figyeld meg a teljes műszakot — egy megfigyelt esetben ~70 ember-óra megfigyelés outside operátoroknál (kiegészítő megfigyeléssel inside operátoroknál); a megfigyelő minden tevékenységet rögzít, és a három kategóriába sorol (külön lapon a műszakmunka, a műszakátadás és az ellenőrző körök).
- Tarts pain-point workshopokat és interjúkat — egy megfigyelt esetben 4 pain-point workshop és interjúk blokkvezetőkkel, üzemvezetőkkel, műszakvezetőkkel és operátorokkal.
- Egészítsd ki dolgozói felméréssel — a megfigyelés kiegészítésére; egy megfigyelt esetben az egész, ~78 fős egységre kiterjedő anonim, heti hangulat-pulzussal.
- Tűzz ki célállapotot és kezdeményezéseket — a jövőbeli value-add arány kitűzése (egy megfigyelt esetben a veszteség ~30–35%-ról 15–20%-ra csökkentése; az így felszabaduló ~15% zömmel az értékteremtő idejébe csúszik, ami az értékteremtő arányt becslés szerint ~40–45% felé viheti) és az oda vezető akciók (pl. közös, strukturált műszakátadás, célzott tréning, standard munka).
Egység-szintű diagnosztika — egy megfigyelt eset
Szekció neve “Egység-szintű diagnosztika — egy megfigyelt eset”Egy 78 FTE-s desztillációs egységben (2 blokk, összesen 7 üzem) a Wave-1 diagnosztika ~70 ember-óra megfigyelést, interjúkat és 4 pain-point workshopot használt. A megfigyelés négy fő fejlődési területet tárt fel: erőforrás-kihasználtság (resource utilization), standardizálás, teljesítménymenedzsment és képességépítés (capability building). A számszerű kép és a kitűzött cél:
| Mutató | Megfigyelt (előtte) | Cél |
|---|---|---|
| Értékteremtő munkaidő (outside operátor) | 25–30% | ~40–45% (becslés) |
| Kisegítő / incidental | 35–40% | fókuszáltabb (pl. autonóm karbantartásra) |
| Veszteség | 30–35% | 15–20% |
| Ellenőrző körök (checking routes) operátoronkénti eltérése | akár ~30% | standardizálva |
| Felszabadítható idő | — | ~40–50 perc / műszak / operátor |
A tanulság nem az, hogy „gyorsabban kell dolgozni”, hanem hogy a standardizálás és a fókuszált erőforrás-elosztás műszakonként és operátoronként ~40–50 perc hasznos időt szabadít fel, amit értékteremtő (pl. autonóm karbantartási) tevékenységre lehet fordítani.
A módszer egyszer is sokat tanít, de igazán akkor hatásos, ha rendszeres: a manuális shadowing helyét hosszabb távon a műszaknaplóból kinyert adat veszi át (lásd OPEREX-kapcsolat).
Mérés és a javító akciók — lépcsőfokonként
Szekció neve “Mérés és a javító akciók — lépcsőfokonként”A TTE-létra azért hasznos, mert a javítást a megfelelő lépcsőfokhoz rendeli. Egy tipikus akció-lista lépcsőfokonként:
| Veszteség (lépcsőfok) | Tipikus javító kezdeményezés | |
|---|---|---|
| Hiányzás | Betegség-ráta csökkentése; szabadság- és hiányzás-tervezés | |
| Nem elérhető órák | Túlóra csökkentése; jobb kapacitás-tervezés | |
| Produktivitás-veszteség | Meeting-/projektidő csökkentése; overhead-tevékenységek nyirbálása; szünet- és ebédfegyelem; kapacitástervezés, hogy ne álljon a munka | |
| Hatékonyság-veszteség | Standard munkautasítások; egyéni [[performance-management | teljesítménymenedzsment]]; coaching a csapaton belül és kívülről; folyamat-újratervezés; folyamatos fókusz a veszteség-eliminálásra |
A logika ugyanaz, mint az indikátor-hierarchiában: ne a végeredményt (effektív óra) ostorozzuk, hanem azt a konkrét lépcsőfokot javítsuk, amelyik a veszteséget okozza.
Gyakori hibák
Szekció neve “Gyakori hibák”- Az OPE-t összekeverni az OEE-vel. Az OEE a gép, az OPE az ember idejének hatékonysága: más a számítás és más a beavatkozás.
- A wrench time javítását a karbantartón számon kérni. A veszteség zöme rendszer-szintű (várakozás engedélyre, szerszám-logisztika), nem azzal javul, ha „gyorsabban csavaroznak”.
- Egyetlen megfigyelésből messzemenő következtetést levonni. Az OPE számszerűsítése a megfigyelés mennyiségén és reprezentativitásán múlik (a módszer maga is figyelmeztet erre a korlátra).
- Az incidental tevékenységet veszteségként kezelni. A felügyelet, az ellenőrző kör vagy az engedélyeztetés szükséges: csökkenteni kell, nem nullára vinni.
- A célállapotot akció nélkül kitűzni. A value-add arány nem javul magától; minden TTE-lépcsőfokhoz konkrét, felelőshöz kötött kezdeményezés kell.
- A biztonsági/engedélyezési időt „veszteségnek” minősíteni. A szabálykövetés értékteremtő; lefaragni a hibák és balesetek felé vezet.
Mikor NE használd? (a módszer korlátai)
Szekció neve “Mikor NE használd? (a módszer korlátai)”Az OPE/wrench time erős diagnosztikai eszköz az emberi munkaidő veszteségeire, de nem minden problémára a helyes válasz. A korlátok ismerete legalább annyira fontos, mint maga a módszer:
| Helyzet | Miért nem elsősorban az OPE | Mi a helyes válasz |
|---|---|---|
| A szűk keresztmetszet a berendezés rendelkezésre állása vagy teljesítménye | az OPE az embert méri, nem a gépet | OEE, TPM, megbízhatóság-elemzés |
| A veszteség oka rossz folyamat-áramlás (átfutás, sok átállás) | a munkaidő átcsoportosítása a rossz folyamatot nem szünteti meg | folyamat-újratervezés, muda-vadászat, VSM |
| Kevés, nem reprezentatív megfigyelés áll rendelkezésre | egyetlen műszakból az arányok félrevezetők | több műszak, nappali/éjszakai és több napos megfigyelés, mielőtt célt tűzöl |
| A cél a létszám igazolása/csökkentése önmagában | az OPE a veszteség felszámolásáról szól, nem elbocsátásról; ha így használják, a mérés elveszti a bizalmat | a felszabaduló időt értékteremtő (pl. autonóm karbantartási) munkára allokáld |
Ökölszabály: az OPE a hol vész el az emberi munkaidő kérdésre a legjobb válasz. Gép-, áramlási vagy megbízhatósági problémára nem helyettesíti a megfelelő eszközt, hanem kiegészíti.
Vidd haza (kulcsok)
Szekció neve “Vidd haza (kulcsok)”- Az emberi munkaidő is mérhető erőforrás. Az OPE ugyanúgy láthatóvá teszi az emberi veszteséget, ahogy az OEE a gépit; kezdd a műszak idejének három kategóriába sorolásával.
- A wrench time vesztesége rendszer-szintű. A best practice 50–60% nem gyorsabb csavarozásból jön, hanem a várakozás, a keresés és az úton töltött idő felszámolásából; ott javíts.
- Minden TTE-lépcsőfoknak saját akciója van. Ne a végeredményt (effektív óra) ostorozd, hanem a konkrét lépcsőfokot javítsd, amelyik a veszteséget okozza.
- Az incidental nem ellenség. A felügyeletet és az ellenőrző kört csökkentsd és fókuszáld, ne nullázd; a biztonsági/engedélyezési idő értékteremtő.
- Mérj reprezentatívan, majd tűzz célt. Több műszak megfigyelése után adj value-add célt, és kösd konkrét, felelőshöz rendelt kezdeményezésekhez.
- A biztonság elsőbbséget élvez. A felszabaduló idő stabilabb, kiszámíthatóbb műszakot ad, ami egy Seveso-üzemben önmagában biztonsági haszon.
Önteszt
Szekció neve “Önteszt”- Miben más az OPE és az OEE, és mit mér pontosan az OPE egy műszak idejéből?
- A wrench time best practice-e 50–60%; nevezz meg három tipikus okot, amiért a megfigyelt érték gyakran csak 25–30%, és mondd meg, kinek a felelőssége ezeket felszámolni.
- Egy operátor műszakjában a veszteség 30–35%. Melyik TTE-lépcsőfokokhoz milyen konkrét akciót rendelnél, hogy a value-add arány nőjön?
Hogyan jelenik meg a digitális gyakorlatban?
Szekció neve “Hogyan jelenik meg a digitális gyakorlatban?”Az OPE logikája nem áll meg a kézi shadowing-megfigyelésnél: ugyanez az elv szoftveresen is megvalósul. A megfigyelő papír-óralap és a stopper helyett itt időbélyeges esemény- és tevékenységnapló, digitális munkaengedély és kapacitás-dashboard teszi folyamatosan láthatóvá a value-add arányt; a mechanizmus más, az elv ugyanaz.
| Fogalom / rutin | Digitális megvalósítás | Mit ad |
|---|---|---|
| Tevékenység-kategóriák (VA / incidental / waste) | időbélyeges esemény- és tevékenységnapló | a value-add arány folyamatosan, manuális shadowing nélkül számítható |
| Wrench time veszteségokai (várakozás engedélyre, keresés) | digitális munkaengedély + eszköz-/alkatrész-nyilvántartás | a várakozási és keresési idő mérhető és rövidíthető |
| Kettős adminisztráció | egyhelyű, digitális naplóvezetés | megszűnik a párhuzamos logbook, kevesebb waste |
| Műszakátadás | strukturált, digitális átadás-sablon | a gembán, egységesen, nyomon követhetően |
| TTE-lépcsőfokok (hiányzás, túlóra, meeting) | automatikus idő- és kapacitásadatok, dashboard | a veszteség a megfelelő lépcsőfokon, nem összemosva látszik |
Kapcsolat az OPEREX-hez (műszaknapló)
Szekció neve “Kapcsolat az OPEREX-hez (műszaknapló)”A waste shadowing alapadatai jórészt a műszaknaplóból (Opralog) származnak, és éppen itt zárul a kör. A wrench time három legnagyobb veszteségoka (várakozás munkaengedélyre, szerszám-/alkatrészkeresés, kettős adminisztráció) pontosan az a típusú esemény, amit egy digitális műszaknapló strukturáltan, időbélyeggel rögzít. Az OPEREX műszaknapló így három módon növeli az értékteremtő munkaidőt: (1) az egyhelyű, digitális naplóvezetés kiváltja a párhuzamos logbookokat (megszünteti a kettős adminisztrációt és a CC6-típusú duplikációt); (2) a strukturált, gembán tartott műszakátadás kiváltja a „munkaruha nélkül, a helyszínen kívül” átadást; (3) a műszak alatti tevékenységek és események naplóból folyamatosan, manuális shadowing nélkül is value-add elemzéssé állnak össze. A megfigyelés egyszeri pillanatkép helyett élő mutatóvá válik.
Terminológia (HU / EN / JP)
Szekció neve “Terminológia (HU / EN / JP)”| Magyar | Angol (kanonikus) | Megjegyzés | |
|---|---|---|---|
| emberi teljesítmény-hatékonyság | OPE — Overall Performance Effectiveness | az [[oee | OEE]] emberi párja |
| csapat-hatékonyság (kapacitás-létra) | TTE — Total Team Effectiveness | szerződéses → effektív órák | |
| csavarkulcs-idő | wrench time | a karbantartó értékteremtő ideje | |
| értékteremtő | value-adding | amiért a vevő fizet | |
| kisegítő / járulékos | incidental | szükséges, de nem értékteremtő | |
| veszteség | waste / loss | felesleges, megszüntetendő | |
| szerződéses órák | contract hours | a létra teteje | |
| effektív órák | effective hours | a létra alja (a cél) | |
| megfigyelés (árnyékolás) | waste shadowing / shift observation | a mérés módszere | |
| ütemezett munkaengedély | permit to work | a várakozás gyakori oka |
Mi a különbség az OPE és az OEE között?
Az OEE a berendezés hatékonyságát méri (rendelkezésre állás × teljesítmény × minőség), míg az OPE (Overall Performance Effectiveness) az emberi munka hatékonyságát: egy műszak idejének értékteremtő / kisegítő (incidental) / veszteség arányát. Az OPE az OEE emberi párja.
Mennyi a wrench time best practice értéke?
A nemzetközi best practice szerint a karbantartók wrench time-ja (tényleges értékteremtő ideje) 50–60% lehet, miközben a megfigyelt érték gyakran csak 25–30%. A különbség nagyrészt várakozásból (23–24%), „nem a helyszínen” töltött időből (18–20%) és szállításból (8–10%) adódik.
Mi az a TTE (Total Team Effectiveness)?
Egy kapacitás-létra, amely a szerződéses órákból lépésenként — a hiányzás, a nem elérhető órák, a produktivitás-veszteség és a hatékonyság-veszteség levonásával — vezeti le az effektív, értékteremtő órákat. Minden lépcsőfokhoz külön javító akció tartozik.
Mi az incidental tevékenység egy műszakban?
Olyan tevékenység, ami szükséges a működéshez, de közvetlenül nem teremt értéket — például karbantartás-előkészítés, felügyelet vagy ellenőrző körök. A cél a csökkentése, nem a teljes megszüntetése.
Hogyan mérik az értékteremtő idő arányát?
Strukturált, teljes-műszakos megfigyeléssel (waste shadowing). Egy megfigyelt esetben ~70 ember-óra megfigyelés adott elég adatot a tevékenység-arányok meghatározásához; a megfigyelést pain-point workshopok, interjúk és dolgozói felmérés egészíti ki.
Kapcsolódó fogalmak
Szekció neve “Kapcsolódó fogalmak”oee · muda · tevekenyseg-harom-tipusa · standard-munka · muszakatadas · kepzes-betanitas · performance-management · kpi-pi-i · gemba-walk
Következő lépés
Szekció neve “Következő lépés”Ha ezt megértetted, innen érdemes tovább menned, ebben a sorrendben:
- oee — a berendezés-hatékonyság párfogalma; együtt adják ki, hol vész el a kapacitás a gépen és az emberen.
- standard-munka — a hatékonyság-veszteség lépcsőfokának fő ellenszere: az egységes, ismételhető munkavégzés.
- muszakatadas — a gembán tartott, strukturált átadás, amely a wrench time és az incidental idő egyik legnagyobb veszteségforrását szünteti meg.
Hivatkozások / További olvasnivaló
Szekció neve “Hivatkozások / További olvasnivaló”- Doc Palmer: Maintenance Planning and Scheduling Handbook. McGraw-Hill — a wrench time (a karbantartói értékteremtő idő) mint a tervezés és ütemezés kulcsmutatója, valamint a tipikus veszteségokok kanonikus tárgyalása.
- SMRP (Society for Maintenance & Reliability Professionals): Best Practices metrikakészlet — a wrench time / „craft work time” mint megbízhatósági produktivitás-mutató iparági definíciója.
- Solomon Associates: üzemi és karbantartási benchmarking (személyi és karbantartás-hatékonysági indexek), amely iparági viszonyítást ad a megfigyelt wrench time-hoz.