Operátor–karbantartó együttműködés
≈ 12 perc olvasás · 2355 szó
Az operátor–karbantartó együttműködés a két csoport közös rálátásával felszámolja az egymásra várakozást, és növeli a berendezés rendelkezésre állását. A jobb koordináció és átláthatóság biztosítja, hogy a karbantartáshoz a megfelelő időben és helyen meglegyen a szükséges eszköz és információ. Az egymásra várás tiszta veszteség (muda): sem az operátor, sem a karbantartó nem teremt közben értéket, és közvetlenül rontja a rendelkezésre állást. A megoldás kulcsa a közös rálátás (megosztott munkaállapot, szabványos átadás), nem a több ember.
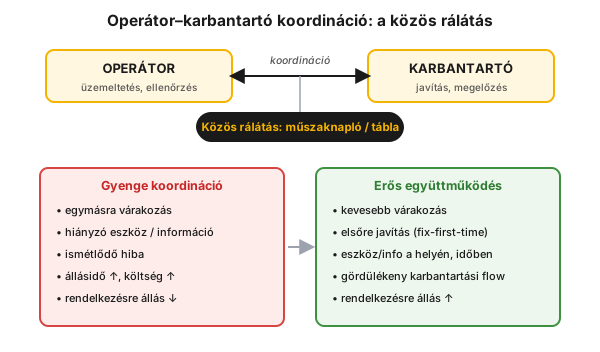
1. ábra — az operátor és a karbantartó akkor működik jól együtt, ha közös rálátásuk van a munkára (műszaknapló / tábla). A gyenge koordináció várakozást, hiányzó eszközt/információt, ismétlődő hibát és állásidőt szül; az erős együttműködés kevesebb várakozást, elsőre-javítást és nagyobb rendelkezésre állást.
Kinek szól?
Szekció neve “Kinek szól?”Ez a cikk azoknak szól, akiknek a napi munkája a termelés és a karbantartás határfelületén dől el, és akik ezt a határt jobbá tehetik.
Üzemvezető / termelésvezető · műszakvezető · operátor · karbantartó (mechanikus, műszerész) · karbantartás-tervező · megbízhatósági (reliability) mérnök · munkaengedélyt kiadó / fogadó · HSE.
Tanulási célok
Szekció neve “Tanulási célok”A cikk elolvasása után képes leszel:
- felismerni, hogy az operátor és a karbantartó közötti egymásra várakozás miért tiszta veszteség (muda), és hogyan rontja a rendelkezésre állást
- megnevezni a koordinációs veszteség tipikus pontjait, és azokat közös rálátással (megosztott munkaállapot, szabványos átadás) felszámolni
- elhelyezni az együttműködést a TPM autonóm karbantartás pillérében (operátori alapápolás vs. szakértői komplex munka)
- eldönteni, mikor NEM a koordináció a probléma, és mikor kell mégis több kapacitás vagy műszaki megoldás
Miért számít? (a tét)
Szekció neve “Miért számít? (a tét)”Amikor operátor és karbantartó egymásra vár, kettős a veszteség: áll a berendezés (kiesett termelés), és áll két ember is, akik közben nem teremtenek értéket. A rossz koordináció ráadásul nem marad hatékonysági kérdés: folyamatos üzemben a kapkodva, elsőre nem a gyökérokra javított hiba ismétlődik, és a félreértett munkaengedély vagy a nem teljesen kiürített rendszer biztonsági eseménnyé válhat. A tét tehát egyszerre a rendelkezésre állás, a karbantartási költség és a biztonság.
A lényeg
Szekció neve “A lényeg”- Az egymásra várakozás tiszta veszteség. Amikor az operátor a karbantartóra (vagy fordítva) vár rossz koordináció miatt, az muda: közben senki nem teremt értéket, és áll a berendezés.
- A megoldás az átláthatóság, nem a több létszám: tegyük láthatóvá mindkét csoportnak a tervezett és folyamatban lévő munkát, a függő feladatokat és az engedélyek állapotát.
- Az eszköz és az információ legyen a helyén, időben. A karbantartás akkor gördülékeny, ha a szerszám, az alkatrész, a rajz és az engedély készen van, amikor a munka indul.
- Elsőre javíts (fix-first-time). A cél a hiba elsőre való, tartós kijavítása, hogy ne ismétlődjön — ez csökkenti az ismételt állásidőt.
- Eredmény: kevesebb várakozási veszteség, magasabb rendelkezésre állás, alacsonyabb karbantartási költség.
- Rokon a TPM autonóm karbantartásával: az operátor végzi a napi alapápolást (tisztítás, kenés, ellenőrzés), a szakember a komplex munkát; a kettő közötti éles, de együttműködő határ a kulcs.
- A szabványos műszakátadás a fő hordozó: a karbantartási munka átadás-átvétele itt történik meg vagy vész el.
Mi okozza a koordinációs várakozást?
Szekció neve “Mi okozza a koordinációs várakozást?”A várakozás szinte mindig a két csoport közötti siló-hatásból fakad: az operátor és a karbantartó külön tervez, külön kommunikál, és a veszteség a határfelületen keletkezik. A Lean egyik klasszikus kérdése éppen ez: hogyan segíthető az operátorok és a karbantartók munkája úgy, hogy ne kelljen egymásra várniuk, és jobban együtt tudjanak működni? A tipikus várakozási pontok:
- a karbantartó megérkezik, de az üzemrész még nincs leállítva / kiürítve / engedélyezve → vár;
- az operátor leállította a gépet, de a karbantartó még máshol van, vagy hiányzik egy alkatrész → vár;
- a munka kész, de az operátor nem tudja, indíthat-e → vár;
- a hibát „gyorsan” megjavítják, de nem elsőre, nem a gyökérokra → ismét elromlik.
Mindegyik várakozás muda, és mindegyik a rendelkezésre állást csökkenti — az OEE első tényezőjét.
Hogyan csökkenthető a várakozási idő operátor és karbantartó között?
Szekció neve “Hogyan csökkenthető a várakozási idő operátor és karbantartó között?”A várakozási idő nem több emberrel, hanem közös rálátással csökkenthető: ha mindkét csoport ugyanazt a tervezett és folyamatban lévő munkát látja, eltűnik a vakfolt, ami a várakozást szülte. A megoldás iránya tehát az átláthatóság és az együttműködés, négy gyakorlati lépésben:
- Tedd láthatóvá a várakozási pontokat operátor és karbantartó között — hol, mire, mennyit várnak (a wrench-time / waste shadowing megfigyelés pont ezt méri).
- Teremts közös tájékozottságot a tervezett és folyamatban lévő munkáról: egy megosztott munkaállapot (tábla, műszaknapló), amit mindkét csoport lát és frissít.
- Biztosítsd, hogy az eszköz, az alkatrész és az információ (rajz, SOP, engedély) a megfelelő időben és helyen rendelkezésre álljon, mielőtt a munka indul.
- Törekedj az elsőre-javításra (fix-first-time), hogy a hiba ne ismétlődjön — ez a gyökérok-elemzés és a megelőzés terepe.
A lényeg: nem több emberre, hanem kevesebb vakfoltra van szükség. A közös rálátás az, ami a két silót egy folyamattá köti.
Kapcsolat a TPM-mel — az autonóm karbantartás határa
Szekció neve “Kapcsolat a TPM-mel — az autonóm karbantartás határa”Az operátor–karbantartó együttműködés a TPM (Total Productive Maintenance) szívében áll. A TPM autonóm karbantartás (jishu hozen) pillére éppen azt mondja ki, hogy az operátor nem csak „nyomja a gombokat”, hanem elvégzi a napi alapápolást: tisztít, ken, szemrevételez, és korán jelzi a rendellenességet — a szakember pedig a komplex, tervezett munkára koncentrálhat. A jó együttműködés feltétele a világos, de együttműködő munkamegosztás:
- Operátor: napi tisztítás-kenés-ellenőrzés, korai hibajelzés, a gép „gazdája”.
- Karbantartó: tervezett megelőző karbantartás, komplex javítás, gyökérok-elemzés.
Ha ez a határ tisztázatlan, vagy az operátor „nem ér rá” az alapápolásra, a berendezés állapota láthatatlanul romlik, és a karbantartó mindig csak „tüzet olt”. Ezt az alapot erősíti, ha a szabályos és biztonságos üzemeltetéshez könnyen érthető, vizuális leírások és ábrák állnak rendelkezésre a gépekhez, berendezésekhez: az operátor így pontosan tudja, mit és hogyan kell csinálnia a napi ápolás során.
Egy folyamatipari Lean eset és egy benchmark
Szekció neve “Egy folyamatipari Lean eset és egy benchmark”Egy folyamatipari Lean program jól mutatja, hogyan javítható az operátor–karbantartó együttműködés egy összefüggő intézkedéscsomag részeként, rövid idő alatt, számszerűsíthető megtakarítással. A csomag több eleme közvetlenül a koordinációt célozta:
- betanító rendszer és új képzési rend, amelyben tapasztalt kezelők képzik a kevesebb ismerettel rendelkezőket (összetett üzemen a kezelők gyakran csak a technológiai területek egy részét ismerik jól), így nő a munkarugalmasság (lásd kepzes-betanitas);
- rotáció az üzemen belül, hogy az operátorok multifunkcionális tudása napra kész maradjon;
- a műszakok közötti információcsere standardizálása, elkerülve, hogy fontos információ elvesztése hibához vezessen (lásd muszakatadas);
- az ellenőrzési útvonalak (checking routes) optimalizálása és egységesítése, hogy ne vesszen idő a véletlenszerű útvonalválasztással, és ne maradjon ki készülék az ellenőrzésből;
- könnyen érthető, vizuális üzemeltetési leírások és ábrák a gépek szabályos és biztonságos üzemeltetéséhez;
- és mindezek tetején: javított operátor–karbantartó együttműködés, nagyobb átláthatóság és kevesebb várakozási idő.
A karbantartási Lean ereje benchmarkkal is mérhető: a Lufthansa Technik repülőgép-karbantartónál az alkatrész-javítás átfutási idejét 17 napról 5 napra rövidítették, és a karbantartási költséget 2009-hez képest 15%-kal csökkentették, tisztán a folyamat és az együttműködés javításával.
Bevezetés a gyakorlatban
Szekció neve “Bevezetés a gyakorlatban”Nem kell nagy projekt hozzá: egyetlen műszakvezető is elindíthatja holnap, egy berendezésen vagy üzemrészen pilotálva.
- Mérd meg, hol vártok. Egy héten át jegyezd fel, mikor és mennyit vár az operátor a karbantartóra (vagy fordítva), és mi hiányzott (engedély, eszköz, alkatrész, információ). Ez a wrench-time / waste shadowing megfigyelés logikája.
- Teremts egy közös munkaállapotot. Egy tábla vagy műszaknapló, amit mindkét csoport lát és frissít: mi a tervezett munka, mi van folyamatban, mi függő, hol tart az engedély.
- Készítsd elő a munkát a start előtt. A karbantartás indulása előtt legyen a helyén a szerszám, az alkatrész, a rajz, a SOP és az engedély. A hiánylistát a közös állapotból lásd.
- Zárd a kört elsőre-javítással. A visszatérő hibákat vidd gyökérok-elemzésre, hogy ne kelljen újra egymásra várni ugyanazért.
Folyamatipari kontextus és biztonság
Szekció neve “Folyamatipari kontextus és biztonság”Folyamatos üzemű folyamatiparban a koordináció biztonságkritikus, nem csak hatékonysági kérdés. A karbantartási munka itt munkaengedélyhez (permit to work), kiürítéshez, lefúvatáshoz és LOTO-hoz kötött; a rossz koordináció nem csak várakozás, hanem kockázat: félreértett engedély, nem teljesen kiürített rendszer, hiányzó elszigetelés. A közös rálátás itt egyszerre csökkenti a várakozást és zárja ki a veszélyes félreértéseket. A „fix-first-time” elv pedig biztonsági elv is: az ismételten, kapkodva javított hiba a near-missek és az incidensek melegágya. A veszteségcsökkentés (rövidebb várakozás) ezért sosem mehet az engedélyezési és elszigetelési fegyelem rovására.
Gyakori hibák
Szekció neve “Gyakori hibák”- Több emberrel „megoldani” a várakozást. A koordinációs veszteség nem létszámhiány, hanem vakfolt — a megoldás az átláthatóság.
- Szóbeli, dokumentálatlan átadás. Ha a karbantartási munka állapota csak fejben él, a műszakváltáskor elvész — kell a szabványos átadás.
- Tisztázatlan munkamegosztás. Ha nem világos, mit csinál az operátor (alapápolás) és mit a karbantartó (komplex munka), a gép állapota romlik.
- „Gyors” javítás gyökérok nélkül. A nem elsőre, nem a gyökérokra javított hiba ismétlődik — több állásidőt okoz, mint amennyit megspórolt.
- A biztonsági lépéseket „várakozásnak” minősíteni. Az engedély, a kiürítés és a LOTO értékteremtő, lefaragni őket veszélyes.
Mikor NE használd? (a módszer korlátai)
Szekció neve “Mikor NE használd? (a módszer korlátai)”A jobb koordináció nem csodaszer: a várakozás csak akkor tűnik el tőle, ha valóban koordinációs a probléma. Néhány eset, amikor másra van szükség:
- Valódi kapacitáshiány. Ha egy műszakban egyszerűen kevés a karbantartó a szükséges munkához, a közös tábla láthatóvá teszi, de nem oldja meg: itt erőforrás-tervezés vagy külső kapacitás kell, nem újabb átláthatóság.
- Krónikus, ismeretlen gyökérokú hiba. Ha ugyanaz a berendezés újra és újra elromlik ismeretlen okból, a koordináció csökkenti a várakozást, de a hibát nem szünteti meg: előbb gyökérok-elemzés vagy fmea kell.
- Tervezési / konstrukciós hiba. Ha a berendezés eleve karbantarthatatlan (nincs hozzáférés, nincs elszigetelési pont), az együttműködés nem pótolja a hiányzó tervezői döntést.
- A biztonsági fegyelem rovására. A koordináció célja soha nem az engedélyezés, a kiürítés vagy a LOTO gyorsítása „várakozásként”. Ezek a lépések értékteremtők; a rövidítésük nem koordinációs nyereség, hanem kockázat.
Hogyan jelenik meg a digitális gyakorlatban?
Szekció neve “Hogyan jelenik meg a digitális gyakorlatban?”Az operátor–karbantartó együttműködés elve nem áll meg a tábla és a szóbeli egyeztetés szintjén: ugyanez a „közös rálátás” logika szoftveresen is megvalósul. A mechanizmus más (rögzített, időbélyeges, kereshető adat), az elv ugyanaz: a vakfolt megszüntetése.
| Fogalom (rutin) | Digitális megvalósítás | Érték |
|---|---|---|
| Megosztott munkaállapot | közös, valós idejű digitális műszaknapló / munkatábla mindkét csoportnak | eltűnik a vakfolt, kevesebb egymásra várakozás |
| Karbantartási munka átadása | strukturált digitális műszakátadás időbélyeggel és felelőssel | a munka állapota nem vész el a műszakváltáskor |
| Függő (nyitott) feladatok | nyitott-feladat lista prioritással és eszkalációval | a következő műszak pontosan tudja, hol tart a munka |
| Munkaengedély állapota | e-PTW / engedély-státusz a naplóban | az operátor látja, mikor indíthat; auditnyom marad |
| Elsőre-javítás | visszatérő hibák és gyökérok-elemzés rögzítése | a hiba nem ismétlődik, csökken az ismételt állásidő |
Kapcsolat az OPEREX-hez (műszaknapló)
Szekció neve “Kapcsolat az OPEREX-hez (műszaknapló)”Ez a fogalom az OPEREX műszaknapló egyik legközvetlenebb alkalmazási területe. A koordinációs veszteség forrása a közös rálátás hiánya — és pont ezt adja meg egy digitális műszaknapló: a karbantartási munka átadás-átvétele, a függő (nyitott) feladatok, az engedélyek állapota és a szükséges eszközök/információk mindkét csoport számára láthatóvá és nyomon követhetővé tehetők, időbélyeggel és felelőssel. Így az operátor látja, mikor indíthat; a karbantartó látja, mi van előkészítve; a következő műszak pedig pontosan tudja, hol tart a munka. A megosztott munkaállapot felszámolja a vakfoltot, amely a várakozást szülte, és auditálható nyomvonalat ad a munkaengedélyhez és a kész/nem kész állapothoz.
Terminológia (HU / EN)
Szekció neve “Terminológia (HU / EN)”| Magyar | Angol (kanonikus) | Megjegyzés |
|---|---|---|
| operátor–karbantartó együttműködés | operator–maintainer collaboration | a koordinációs interfész |
| autonóm karbantartás | autonomous maintenance (jishu hozen 自主保全) | a TPM operátori pillére |
| egymásra várakozás | mutual waiting | a fő koordinációs veszteség |
| rendelkezésre állás | availability | az OEE első tényezője |
| elsőre javítás | fix first time / right first time | a hiba tartós megszüntetése |
| munkaengedély | permit to work | a várakozás (és biztonság) gyakori pontja |
| ellenőrzési útvonal | checking / inspection route | szabványosítandó |
A terminológia a bevett TPM-szóhasználatot követi.
Miért keletkezik várakozás operátor és karbantartó között?
Jellemzően rossz koordináció és átláthatatlanság miatt: a felek nem tudják pontosan, mikor és mire van szükség, vagy a karbantartáshoz nincs a helyén a megfelelő eszköz, alkatrész és információ (rajz, engedély). Az átláthatóság — egy közös, látható munkaállapot — növelése csökkenti ezt a várakozást.
Hogyan kapcsolódik ez a TPM-hez?
A TPM autonóm karbantartás (jishu hozen) pillére az operátorra bízza a napi alapápolást (tisztítás, kenés, ellenőrzés, korai hibajelzés), a szakembert pedig a komplex, tervezett munkára szabadítja fel. A jó együttműködés feltétele ennek a munkamegosztásnak a tisztázása.
Mit jelent a „fix-first-time" elv?
A hibát elsőre, a gyökérokra javítjuk, hogy ne ismétlődjön. Az ismételten, kapkodva javított hiba több állásidőt és kockázatot okoz, mint amennyit a „gyors” javítás megspórolt — ezért kapcsolódik a gyökérok-elemzéshez (5 Miért).
Több emberrel megoldható a koordinációs várakozás?
Nem. A várakozás nem létszámhiány, hanem információs vakfolt. A megoldás a közös rálátás (megosztott munkaállapot, szabványos átadás), nem a több ember; sőt, a jobb koordináció épp a meglévő kapacitást szabadítja fel.
Vidd haza (kulcsok)
Szekció neve “Vidd haza (kulcsok)”- Nézd a határfelületet, ne a két csoportot külön. A veszteség ott keletkezik, ahol az operátor és a karbantartó munkája találkozik: ezt tedd láthatóvá először.
- Egy közös munkaállapotot vezess be, amit mindkét csoport lát és frissít, ne több koordinátort.
- Készítsd elő a munkát a start előtt: eszköz, alkatrész, rajz, SOP, engedély a helyén, mielőtt bárki elindul.
- Zárd a kört elsőre-javítással, hogy a hiba ne ismétlődjön, és ne kelljen újra egymásra várni.
- A biztonsági lépéseket soha ne „várakozásként” faragd le: az engedély, a kiürítés, a LOTO értékteremtő.
Önteszt
Szekció neve “Önteszt”- Miért nevezhető az egymásra várakozás tiszta veszteségnek, és az OEE melyik tényezőjét rontja közvetlenül?
- Két üzemben ugyanannyi az operátor és a karbantartó várakozása. Az egyikben kevés a karbantartó, a másikban rossz a koordináció. Melyiken segít a közös rálátás, és a másikon mi kell helyette?
- A műszakvezető „gyorsan” megjavíttat egy visszatérő hibát, hogy csökkentse a várakozást. Miért lehet ez hosszú távon rosszabb, mint ha az elsőre-javításra törekedne?
Kapcsolódó fogalmak
Szekció neve “Kapcsolódó fogalmak”tpm · muszakatadas · ope-wrench-time · oee · muda · 5-miert · kepzes-betanitas · moc · standard-munka
Következő lépés
Szekció neve “Következő lépés”- Kezdd a szabványos műszakátadással: ez a koordináció fő hordozója, itt adódik át vagy vész el a karbantartási munka állapota.
- Ezután a TPM és az autonóm karbantartás: hol húzódik az operátori alapápolás és a szakértői komplex munka határa.
- Végül a wrench-time és az OEE: hogyan mérd a várakozási veszteséget és a rendelkezésre állást, amin a javulás látszik.
Hivatkozások / További olvasnivaló
Szekció neve “Hivatkozások / További olvasnivaló”- Seiichi Nakajima: Introduction to TPM (Total Productive Maintenance) — az autonóm karbantartás (jishu hozen) és az operátori alapápolás alapműve.
- James P. Womack és Daniel T. Jones: Lean Thinking — a várakozás mint muda és az értékáram-szemlélet.
- Lufthansa Technik Lean-program (nyilvános esettanulmányok) — a karbantartási átfutási idő és költség javítása Lean módszerrel.