OEE (Overall Equipment Effectiveness)
≈ 16 perc olvasás · 3217 szó
Egy drága gép áll a gyártósor közepén, és a hét végén valaki felteszi a kérdést: „mennyire használtuk ki?” Az egyik műszakvezető szerint jól ment, a másik szerint sokat állt, a harmadik a minőségi kifogásokra panaszkodik. Három ember, három érzés, egyetlen szám nélkül. Az OEE pontosan ezt a vitát zárja le: egyetlen százalékba sűríti, hogy a berendezés mennyit ért a lehetséges maximumhoz képest. Nézzük meg, mi az OEE, hogyan számoljuk ki a három tényezőjéből, és mire jó valójában.
Az OEE (Overall Equipment Effectiveness) azt méri, milyen jól üzemel egy berendezés az elméleti maximumhoz képest, három tényező szorzataként. A „best practice” mérőszám három veszteségforrást gyúr össze egyetlen százalékos mutatóba: a rendelkezésre állást (Availability), a teljesítményt (Performance) és a minőséget (Quality). Az OEE e három tényező szorzata: OEE = A × P × Q.
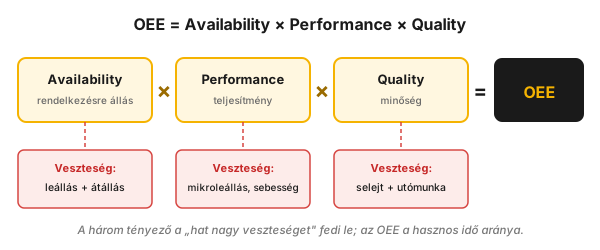 1. ábra — az OEE a három tényező szorzata, együtt a hat nagy veszteséget fedi le.
Kinek szól?
Szekció neve “Kinek szól?”Ez a cikk azoknak szól, akik egy berendezés vagy egység kihasználtságával és teljesítményével élnek együtt a mindennapokban: operátor · műszakvezető · üzemvezető · termelési vezető · karbantartó / megbízhatósági mérnök · Lean/CI-koordinátor · folyamatmérnök.
Tanulási célok
Szekció neve “Tanulási célok”A cikk elolvasása után képes leszel:
- elmagyarázni, mit mér az OEE, és miből tevődik össze a három tényezője;
- kiszámolni az Availability, Performance és Quality értéket, majd az OEE-t egy folyamatipari egységre;
- értelmezni, miért mond mást a szűk mérési kör (pilot) és a teljes időfelbontás ugyanarra az egységre;
- eldönteni, mikor érdemes OEE-t mérni, és mikor félrevezető;
- elindítani egy OEE-mérést baseline-nal, veszteség-rangsorral és Kaizennel.
TL;DR
Szekció neve “TL;DR”- Az OEE egyetlen számba sűríti, mennyire jól fut egy berendezés az elméleti maximumhoz képest: OEE = Availability × Performance × Quality.
- A három tényező három veszteségcsaládot fed le: rendelkezésre állás (leállás, átállás), teljesítmény (mikroleállások, sebességveszteség), minőség (selejt, utómunka). Ez a három együtt a TPM hat nagy vesztesége.
- A szorzat multiplikatív: bármelyik tényező gyengesége aránytalanul rontja a végeredményt.
- A mutató diagnosztikai ereje akkor a legnagyobb, ha egy konkrét gépre/sorra nézzük; a használat „kiszélesítésével” (sor → üzem → telephely) az elemző értéke gyorsan csökken.
- Tipikus bevetési helyek: szűk keresztmetszet (bottleneck) berendezés és magas tőkeköltségű, drága eszköz, ahol a kihasználtságot fel kell tornázni.
- Folyamatipari példa: egy FCC üzem OEE-je 2013-ban 77,9% volt teljes időfelbontásban (A = 83,8%, PE = 93%, Q = 100%); egy korábbi pilot ugyanezen az egységen 81%-ot adott.
- Az OEE nem öncél: a gyökérok-elemzés kultúrája (5 Miért, PDCA) emeli az OEE-t, a termelékenységet és a motiváltságot egyszerre.
Miért számít? (a tét)
Szekció neve “Miért számít? (a tét)”Egy magas tőkeköltségű berendezés minden leállt vagy lassan futó órája pénz, amit soha nem lehet visszahozni. A tét azért nagy, mert a veszteségek elbújnak egymás mögött: a gép „ment”, tehát rendben van, közben mikroleállásokkal fut a névleges sebesség alatt, a végén meg egy tétel utómunkára megy. Külön-külön mindegyik apró, együtt viszont a kapacitás negyedét is elviheti.
Az OEE ereje, hogy egy közös nevezőre, az időre hozza a háromféle veszteséget, így nem lehet az egyiket a másikkal eltakarni. Egy 1%-os rendelkezésre állási hiány folytonos üzemben évi ~3,65 nap kiesést jelent; egy „csak” 93%-os teljesítmény évente több hét termelést. A szám önmagában nem fejleszt, de kényszerít arra, hogy a legnagyobb veszteségsorral szembenézz.
Mi az OEE, és hogyan számoljuk ki a három tényezőjéből?
Szekció neve “Mi az OEE, és hogyan számoljuk ki a három tényezőjéből?”Az OEE egy „best practice” mérőszám, amely megmutatja, milyen jól üzemel egy berendezés az elméleti, ideális célhoz képest, és egyetlen számba sűríti a háromféle veszteséget. A számítás mindig időalapú (egy év ≈ 8760 óra), és három, egymással szorzott tényezőből áll:
- Availability (A) — a rendelkezésre álló időből mennyit ment ténylegesen a gép (leállás- és átállásveszteség).
- Performance (P) — a névleges sebességéhez képest milyen gyorsan futott (mikroleállás- és sebességveszteség).
- Quality (Q) — a legyártott mennyiségből mennyi lett jó elsőre (selejt- és utómunka-veszteség).
Az eredmény: OEE = A × P × Q. Mivel szorzatról van szó, egyetlen gyenge tényező az egész mutatót lehúzza: 90% × 90% × 90% már csak 72,9%.
Honnan ered? Az OEE a mérőszámok hierarchiája, amelyet Seiichi Nakajima dolgozott ki az 1960-as években, a TPM (Total Productive Maintenance) keretében. A feldolgozott bootcamp-anyagok ebbe a hagyományba illesztik, a Lean Operating System „productivity” KPI-kategóriájába, a T/óra vs. terv és a berendezés-rendelkezésre állás mutatók mellé. A definíció így szól: az OEE „a berendezés teljesítményének elemzésére használt mérőszám, amely aggregálja a rendelkezésre állásból (meghibásodások + átállások), a teljesítményből (mikroleállások + sebességveszteség) és a minőségi problémákból (selejt + utómunka) eredő veszteségeket.“
A három tényező = hat nagy veszteség. A TPM a három OEE-tényezőt hat konkrét veszteségre bontja (six big losses), és az 1. ábra piros sávjai is ezt jelölik:
| Tényező | A lefedett két nagy veszteség |
|---|---|
| Availability | meghibásodás (breakdown) · átállás és beállítás (setup/adjustment) |
| Performance | mikroleállás (minor stoppage) · sebességveszteség (speed loss) |
| Quality | minőségi hiba és utómunka (scrap/rework) · felfutási (startup) hozamveszteség |
A mutató ereje, hogy egyetlen számba sűríti mindezt, így gyorsan megmutatja, „mennyire jól fut a gép”. A használatnak azonban van egy fontos korlátja: az OEE analitikai eszközként akkor a legjobb, ha egy gépre, sorra vagy üzemre vonatkozik. Minél szélesebb az alkalmazási kör (pl. egész telephely egy számban), annál kevésbé használható konkrét fejlesztési ötletek generálására.
Mikor érdemes bevezetni? Két tipikus helyzet emelkedik ki:
- Szűk keresztmetszet (bottleneck) gép, amely a value stream kapacitását korlátozza a vevői igény kielégítésében.
- Magas tőkeköltségű berendezés, ahol a kihasználtságot fel kell tornázni (klasszikus példák: fröccsöntés, nyomásos öntés, sajtolás; a folyamatiparban értelemszerűen a fő technológiai üzemek, töltőkarok).
Az OEE elsődleges haszna, hogy versenyképesebbé tesz: mérhetővé teszi a berendezés hatékonyságát, és baseline-t (kiindulási alapot) ad, amihez képest a gép vagy a gyártósor termelékenysége fejleszthető.
Hogyan működik (részletes lépések / elemek)
Szekció neve “Hogyan működik (részletes lépések / elemek)”Az OEE három komponens szorzata. A feldolgozott anyagokban két, egyenértékű jelöléssel szerepel; az alábbi táblázat összevezeti őket.
| Komponens | Mit mér | Veszteségforrás | Képlet |
|---|---|---|---|
| Availability (A) — rendelkezésre állás | A gép tényleg ment-e, amikor mennie kellett | Meghibásodás (breakdown) + átállás (changeover) | A = (rendelkezésre álló idő − leállás) / rendelkezésre álló idő |
| Performance (P) — teljesítmény (más jelöléssel: Performance efficiency / Productivity / SL) | Az adott sebességen ment-e | Mikroleállás (minor stop) + sebességveszteség (speed loss) | P = (üzemidő − sebességveszteség) / üzemidő, illetve = tényleges termelt mennyiség / elméleti max. kapacitás az üzemidő alatt |
| Quality (Q) — minőség | A legyártott jó volt-e | Selejt (scrap) + utómunka (rework) | Q = (feldolgozott mennyiség − hibás) / feldolgozott mennyiség = jó mennyiség / összes termelt mennyiség |
A teljes képlet:
OEE = Availability × Performance × QualityOEE = A × P × QA bootcamp-jegyzet kompakt jelölésével (066/067/068):
OEE = A × SL × QA = Uptime / Scheduled production time (rendelkezésre állás)SL = Total Produced amount / Theoretical max capacity during Uptime (sebesség/teljesítmény)Q = Good amount / Total produced amount (minőség)Az időfelbontás logikája (időveszteség-piramis). Az OEE lényege, hogy a teljes időtől (Total Time) lépcsőzetesen levonjuk a veszteségeket, és a végén marad a valóban értékteremtő, jó terméket előállító idő:
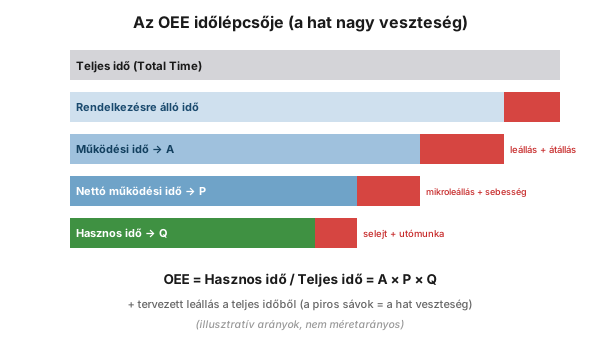 2. ábra — az OEE időlépcsője: a teljes időből lépésenként levont veszteségek után marad a hasznos idő.
Fontos folyamatipari részlet: az FCC-példánál a rendelkezésre állást a heti termelési tervből (Scheduling) számolják, és külön kezelik a tervezett leállást (planned shutdown) és a nem tervezett leállást (unplanned shutdown). A „Deviation from plan” (tervtől való eltérés) és a „Non-utilized capacity” (ki nem használt kapacitás) önálló veszteségsorként jelenik meg. A számítás kiinduló elméleti kapacitása jellemzően 365 nap × 24 óra (≈ 8760 óra) alapon adódik.
Folyamatipari kontextus + biztonság
Szekció neve “Folyamatipari kontextus + biztonság”Folyamatiparban (kőolaj-feldolgozás, petrolkémia, logisztika) az OEE-t konkrét eszközökre alkalmazzák. A „gép” ekkor egy egység vagy berendezés, a leállás pedig lehet tervezett (TA/leállás) vagy nem tervezett trip.
- FCC (Fluid Catalytic Cracking) üzem. Egy 2012-es pilotban, amelyet az energia- és hozam-stream végzett, az „actual OEE” 81% volt; a veszteségbontás meghibásodások (breakdowns), kapacitáskihasználtság (capacity utilization) és egy utómunkát igénylő minőségi probléma (quality issue requiring rework) között oszlott meg. Egy 2013-as, karbantartási adatbázisra épülő teljes időfelbontás ugyanezt az egységet 77,9%-ra hozta ki: Availability 83,8%, Performance 93%, Quality 100%. A rendelkezésre állási veszteséget a tervezett leállás (5,6%, 8 alkalom) és a nem tervezett leállás adja; a teljesítmény-veszteséget a tervtől való eltérés (3,1%), a ki nem használt kapacitás és 24 sebességveszteség-esemény (speedloss). A két szám (81% pilot vs. 77,9% teljes időfelbontás) jól mutatja, hogy a mérési kör és az időmodell határozza meg az eredményt.
- CDU (atmoszférikus desztilláló) egység — illusztratív példa (nem korpuszadat). Egy folytonos üzemre alkalmazott számítás szemléltetésére: ha az évi 365 napból 42 nap tervezett és ~15,9 nap nem tervezett állás van, akkor A = (365 − 42 − 15,9) / (365 − 42) ≈ 95,1%; ha ehhez P ≈ 94,0% és Q = 100% társul, az OEE ≈ 89,4%. (A konkrét számok csak a módszer illusztrációját szolgálják, nem tényadatok.)
- Töltőkarok (loading arms), egy üzemi telephely töltőhelye (2013, óránkénti bázis). A veszteségek: sebességveszteség (speedloss), átállási idő (changeover / C/O time) és ki nem használt töltőkarok (not utilised loading arms). Ez jól mutatja, hogy az OEE nem csak „gépre”, hanem logisztikai eszközre is értelmezhető.
- VSM-kontextus. A value stream map-ben (Gasoline production példa: Crude storage → CDU → Processing → Blending) minden technológiai csomóponthoz odaírják az OEE-t az energiafogyasztás és a létszám mellé, vagyis az OEE a value stream egyes lépéseinek standard jellemzője.
Biztonsági / kulturális megjegyzés. A folyamatiparban a rendelkezésre állás és a leállások nemcsak termelési, hanem biztonsági kérdések is. Ugyanaz a logika érvényes, mint a Jidoka–Andon elvben: a hibát fel kell ismerni, azonnal jelezni és megállítani, majd rövid és hosszú távú intézkedéssel megelőzni. Az OEE-növelés helyes útja tehát nem a problémák elfedése (pl. a leállások „elrejtése”), hanem a gyökérokok megszüntetése. A gyökérok-alapú problémamegoldó kultúra a feldolgozott anyag szerint „magasabb OEE-hez, magasabb termelékenységhez és erősen motivált munkaerőhöz vezet”.
Bevezetés a gyakorlatban (roadmap: pilot → terjesztés)
Szekció neve “Bevezetés a gyakorlatban (roadmap: pilot → terjesztés)”Az OEE-t nem önállóan, hanem a Lean Operating System eszközei közé ágyazva érdemes bevezetni. Az alábbi roadmap a bootcamp-logikát (pilot → terjesztés) követi.
1. Célberendezés kiválasztása (ki: Lean PMO + üzemvezető). Ne mindenre vezesd be! Válassz egy szűk keresztmetszetet vagy magas tőkeköltségű eszközt, ahol valódi üzleti igény van a kihasználtság emelésére (pl. FCC, töltőkar). A pilotot egy stream-re érdemes szűkíteni (a bevált gyakorlatban: „energy and yield stream in Pilot”).
2. Időmodell és veszteségkategóriák rögzítése (ki: üzemmérnök + műszakvezető). Definiáld egyértelműen: mi a Total Time, mi számít tervezett leállásnak (PM, ütemezett állás), mi a downtime (breakdown, changeover), mi a sebességveszteség és mikroleállás, és hogyan azonosítod a selejtet/utómunkát. A rendelkezésre állás alapját a heti termelési tervből (Scheduling) vezesd le.
3. Adatgyűjtés a Gemba-elven (San Gen Shugi). A gyökérokokat soha ne Excel-táblában keresd: a hibakódokat a valós helyen, valós adaton kell rögzíteni. A leállási és veszteség-okokat strukturáltan, eseményszinten gyűjtsd (műszaknapló, leállási kódok), különben az OEE szám „van, de nem cselekszik”.
4. Baseline OEE számítása. Számold ki a három komponenst és a szorzatukat. Ez a kiindulási alap, amihez a fejlesztéseket méred.
5. Veszteség-rangsor és Kaizen. A legnagyobb veszteségsort célozd Kaizen-eseménnyel és PDCA-ciklussal. Az eszköz-hozzárendelés: átállás → SMED, rendezetlenség/keresés → 5S, ingadozás → standardizált munka, gyökérok → 5 Miért / PDCA.
6. Vizualizáció és napi dialógus (MOS). Az OEE-t és a komponenseit tedd ki a napi/heti teljesítménydialógusba (KPI-tábla, performance dialogue). Az OEE az 5 KPI-kategória egyike (productivity), a vevői elégedettség, minőség/kockázat, emberek és folyamatos fejlesztés mellett.
7. Terjesztés (rollout) hullámokban. A bevált mérési és fejlesztési logikát hullámokban (wave) terjeszd újabb üzemekre, de minden új helyen tartsd meg a „egy gép = egy értelmezhető OEE” elvet, nehogy a mutató „kilapuljon”.
Mérés / audit
Szekció neve “Mérés / audit”| Mutató | Képlet | Mit jelez / célérték-logika |
|---|---|---|
| Availability (A) | (rendelkezésre álló idő − downtime) / rendelkezésre álló idő = Uptime / Scheduled time | Leállás- és átállás-veszteség; cél: tervezetlen leállás → 0, átállás → SMED-del rövidebb |
| Performance (P) | (üzemidő − sebességveszteség) / üzemidő = tényleges / elméleti max. kapacitás | Mikroleállás és lassú futás; cél: névleges sebesség tartása, mikroleállások kiiktatása |
| Quality (Q) | (feldolgozott − hibás) / feldolgozott = jó / összes | Selejt + utómunka; cél: elsőre jó (first-time-right) |
| OEE | A × P × Q | Aggregált hatékonyság; baseline-hez mérve a javulás iránya és üteme számít |
Audit-elv. Az OEE auditja nem a szám helyességéről szól elsősorban, hanem arról, hogy (1) a veszteség-kategóriák egyértelműen definiáltak-e, (2) az adat a Gemba-n, valós eseményből keletkezik-e (nem utólagos becslés Excelben), és (3) a legnagyobb veszteségsorhoz tartozik-e nyitott, felelőssel ellátott fejlesztési akció. Célérték-logika: a feldolgozott anyag nem ad fix iparági benchmarkot az OEE-re, ezért a saját baseline-hoz viszonyított trend a mérvadó; a cél a veszteségsorok „leaner” tétele (a szállóige: „Target is to make them leaner!“).
Megjegyzés: Az iparági közhelyként emlegetett ~85%-os „world-class OEE” cél bevett Lean-irodalmi érték, de a feldolgozott anyagokban nem szerepel, ezért célként ne ezt, hanem a saját baseline javulását kommunikáld.
Gyakorlati rész / példa
Szekció neve “Gyakorlati rész / példa”FCC OEE — a definitív számpélda (2013, karbantartási adatbázis alapján). Bemenő adatok:
Elméleti kapacitás: 164,58 t/h = 3 950 t/nap = 1 441 750 t/évTervezett (scheduled) állás: 931,5 hNem tervezett állás: 485,9 hTermelt jó mennyiség: 1 123 787 t/évMinőség (Q): 100%A számítás:
A = (8760 − 931,5 − 485,9) / 8760 = 83,8%PE = 1 123 787 / ((8760 − 931,5 − 485,9) × 164,58 t/h) = 93%Q = 100%OEE = A × PE × Q = 0,838 × 0,93 × 1,00 = 77,9%Ugyanez időlépcsőben (piramis), a heti termelési tervből számolva:
100,0% Teljes idő (Total Time) - tervezett leallas: 5,6% (8 alkalom, planned shutdown) - nem tervezett leallas (unplanned shutdown) 83,8% Rendelkezesre allas (Availability) - tervtol elteres: 3,1% (deviation from plan) - ki nem hasznalt kapacitas (non-utilized), 24 sebessegvesztes (speedloss) 77,9% OEE (PE = 93%, Q = 100%)Egy korábbi pilot-mérés ugyanennél az FCC-nél 81% „actual OEE”-t adott, ahol a réseket meghibásodások, kapacitáskihasználtság és egy utómunkát igénylő minőségi probléma okozta. A két szám jól illusztrálja, hogy a mérési kör és az időmodell határozza meg az eredményt, ezért kell a definíciókat előre rögzíteni.
Heijunka-tanulság (kapcsolódó példa). A töltőállomásos szimulációban (20 perc töltés/teherautó, 10 perc átállás) pusztán a kamionok ütemezésével (leveling, beruházás nélkül) +20% kamionszám és +14% töltött mennyiség jött ki. Ugyanez az OEE-logika: a „workload” KPI megmutatta, hogy a kapacitás 50%-a szabad volt, vagyis a rossz Performance/Availability gyakran nem gép-, hanem ütemezési probléma.
Gyakori hibák
Szekció neve “Gyakori hibák”- „Egy szám az egész telephelyre.“ Minél szélesebb a kör, annál kevésbé használható az OEE konkrét fejlesztésre. Tartsd gép/sor szinten.
- Gyökérok-keresés Excelben. A San Gen Shugi-tanulság: a hibakódokat a valós helyen, valós adaton kell elemezni; a heti meetingen felolvasott „22 db A2 hibakód, de nem tudjuk mi az, ugorjunk tovább” antipattern halálra ítéli az OEE-t.
- Veszteség-kategóriák összemosása. Ha a tervezett és nem tervezett leállás, vagy a sebességveszteség és a mikroleállás nincs szétválasztva, az OEE szám van, de nem mutat irányt a fejlesztésnek.
- Az OEE-t öncélnak tekinteni. Az OEE diagnosztikai eszköz, nem trófea. Önmagában a szám emelgetése (pl. terv „belazítása”) nem ér semmit: a veszteségek tényleges megszüntetése a cél.
- Problémák elrejtése a magasabb szám érdekében. A Jidoka-elv ellentéte; a rejtett leállás később biztonsági és minőségi problémaként jön vissza.
Mikor NE használd? (a módszer korlátai)
Szekció neve “Mikor NE használd? (a módszer korlátai)”Az OEE erős diagnosztikai eszköz, de nem minden kérdésre a helyes válasz. A korlátok ismerete legalább annyira fontos, mint maga a képlet:
| Helyzet | Miért nem elsősorban az OEE | Mi a helyes válasz |
|---|---|---|
| Egyetlen számot akarsz egész üzemre / telephelyre | minél szélesebb a kör, annál kevésbé mutat konkrét fejlesztési irányt | tartsd gép/sor szinten; telephely-szintre inkább OEE-portfólió vagy Solomon-benchmark |
| A veszteség valójában rossz folyamat-áramlás (várakozás, sok átállás, ütemezetlenség) | az OEE a gép kihasználtságát méri, nem a value stream áramlását | VSM, flow, leveling (heijunka), SMED |
| A gép nem szűk keresztmetszet, és bőven van kapacitás | a nem-bottleneck OEE-jét felhajtani gyakran túltermelést (muda) okoz | előbb a bottleneckre fókuszálj (Theory of Constraints logika) |
| Emberi / csapat-hatékonyságot akarsz mérni, nem gépet | az OEE gép-orientált | OPE / TTE a megfelelő rokon mutató |
| Nincs megbízható, eseményszintű adat a leállásokra és veszteségekre | becslésből számolt OEE „van, de nem cselekszik” | előbb Gemba-adatgyűjtés (műszaknapló, leállási kódok), utána OEE |
Ökölszabály: az OEE a konkrét, tőkeigényes vagy szűk keresztmetszetet jelentő berendezés kihasználtságának a legjobb egyszámos mutatója. Áramlási, emberi-hatékonysági vagy portfólió-szintű kérdésre nem helyettesíti a megfelelő eszközt, hanem kiegészíti.
Vidd haza (kulcsok)
Szekció neve “Vidd haza (kulcsok)”- Egy szám, három veszteségcsalád. OEE = A × P × Q; a szorzat miatt a leggyengébb tényező húzza le az egészet.
- Egy gép = egy értelmezhető OEE. A mutató a bottleneck és a drága eszköz szintjén a legerősebb; kiszélesítve „kilapul”.
- A mérési kör dönt. Ugyanaz az FCC 81% (pilot) vagy 77,9% (teljes időfelbontás) attól függően, mit veszel be a modellbe; ezért kell a definíciókat előre rögzíteni.
- Az adat a Gemba-n születik, nem Excelben: eseményszintű leállás- és veszteség-kódok nélkül az OEE nem cselekszik.
- Nincs mágikus célszám. A saját baseline-hoz mért javuló trend számít, nem a ~85%-os „world-class” közhely.
- Az OEE eszköz, nem trófea: a legnagyobb veszteségsort célzó Kaizen + PDCA emeli, nem a terv belazítása.
Önteszt
Szekció neve “Önteszt”Számold ki egy egység éves OEE-jét az alábbi (illusztratív) adatokból, majd ellenőrizd magad a válaszkulccsal.
- Rendelkezésre állás: 279 nap
- Tervezett termelési idő: 365 nap
- Teljes termelt mennyiség: 268 121,9 tonna
- Max. termelhető mennyiség a rendelkezésre állás alatt: 292 950 tonna
- Minőség: 100%
- Mennyi az Availability (A)?
- Mennyi a Performance (P) és a Quality (Q)?
- Mennyi az OEE, és melyik tényező húzza le leginkább?
Válaszkulcs
- A = 279 / 365 = 76,4%
- P = 268 121,9 / 292 950 = 91,5%, Q = 100%
- OEE = 0,764 × 0,915 × 1,00 = 69,9%. A legnagyobb veszteség a rendelkezésre állás (86 nap kiesés), tehát a leállásokat érdemes először támadni.
Hogyan jelenik meg a digitális gyakorlatban?
Szekció neve “Hogyan jelenik meg a digitális gyakorlatban?”Az OEE három tényezője csak akkor számolható megbízhatóan, ha az adat eseményszinten, a valós időben keletkezik, nem hónap végi becslésből. Ugyanaz az elv, amit a Gemba-adatgyűjtés diktál, ma szoftveresen is megvalósul, bármely jól szervezett termelési adatkörnyezetben: a mechanizmus más, az elv ugyanaz.
| OEE-elem | Digitális megvalósítás | Mit ad |
|---|---|---|
| Availability — leállás- és átállásidő | automatikus downtime-gyűjtés időbélyeggel, leállási okkód | a rendelkezésre állás nyers adatból, nem becslésből |
| Performance — sebességveszteség, mikroleállás | folyamatos termelési ütem vs. névleges kapacitás összevetés | a lassú futás és a mikroleállás automatikusan látszik |
| Quality — selejt, utómunka | minőségi kifogások és off-spec tételek strukturált rögzítése | a Q-veszteség forrás szerint bontható |
| Veszteség-rangsor | automatikus OEE-számítás, trend, Pareto a veszteségokokra | a legnagyobb veszteségsor magától a felszínre kerül |
Kapcsolat az OPEREX-hez (műszaknapló)
Szekció neve “Kapcsolat az OPEREX-hez (műszaknapló)”Az OEE három komponense csak akkor számolható megbízhatóan, ha a leállások, sebességveszteségek és minőségi események strukturáltan, eseményszinten, a műszak alatt rögzülnek, pontosan az a fajta adat, amit az OPEREX műszaknapló gyűjt. A naplóból kinyerhető leállási okkód, átállási (C/O) idő és minőségi kifogás közvetlenül feltölti az Availability / Performance / Quality bontást, és kiváltja az utólagos, Excel-alapú becslést. Így az OEE nem hónap végi visszatekintés, hanem műszakról műszakra élő, auditálható mutató lesz.
Terminológia (HU / EN / JP)
Szekció neve “Terminológia (HU / EN / JP)”| Magyar | English | 日本語 / megjegyzés |
|---|---|---|
| Teljes berendezés-hatékonyság | Overall Equipment Effectiveness (OEE) | a TPM klasszikus mutatója (Nakajima) |
| Rendelkezésre állás | Availability | leállás + átállás veszteség |
| Teljesítmény | Performance / Performance efficiency | mikroleállás + sebességveszteség |
| Minőség | Quality | selejt + utómunka |
| Leállás | Downtime / Breakdown | — |
| Átállás | Changeover (C/O) | csökkentés: SMED |
| Sebességveszteség | Speed loss / Speedloss | — |
| Mikroleállás | Minor / micro stop | — |
| Selejt / utómunka | Scrap / rework | — |
| Szűk keresztmetszet | Bottleneck | OEE elsődleges célja |
| Hat nagy veszteség | Six big losses | TPM-keret, 3 tényező × 2 veszteség |
Mi az OEE és hogyan számoljuk ki?
Az OEE (Overall Equipment Effectiveness) azt méri, mennyire jól fut egy berendezés az elméleti maximumhoz képest. Három tényező szorzata: OEE = Availability × Performance × Quality, ahol az Availability a leállás- és átállásveszteséget, a Performance a sebesség- és mikroleállás-veszteséget, a Quality a selejtet és utómunkát fedi le.
Mi a három OEE-komponens pontos képlete?
Availability = (rendelkezésre álló idő − leállás) / rendelkezésre álló idő. Performance = (üzemidő − sebességveszteség) / üzemidő, azaz tényleges termelt mennyiség / elméleti max. kapacitás. Quality = (feldolgozott − hibás) / feldolgozott, azaz jó mennyiség / összes termelt mennyiség.
Mikor érdemes OEE-t mérni, és mikor nem?
Akkor, ha van konkrét üzleti ok: tipikusan szűk keresztmetszet (bottleneck) gépnél vagy magas tőkeköltségű, drága berendezésnél, ahol a kihasználtságot emelni kell. Egész telephelyre egyetlen OEE számot húzni viszont félrevezető: minél szélesebb a kör, annál kevésbé használható fejlesztési ötletek generálására.
Mennyi egy jó OEE egy folyamatipari üzemben?
A feldolgozott anyagban egy FCC üzem OEE-je 2013-ban 77,9% volt teljes időfelbontásban (A = 83,8%, PE = 93%, Q = 100%); egy korábbi, 2012-es pilot ugyanezen az egységen 81%-ot adott. A különbséget a mérési kör és az időmodell adja. Fix iparági célszámot a feldolgozott anyag nem ad; a mérvadó a saját baseline-hoz mért javuló trend.
Miért fontos, hogy az OEE szorzat?
Mert a három tényező multiplikatív: ha bármelyik (pl. a minőség) gyenge, az aránytalanul lerontja a teljes OEE-t, így mindhárom dimenziót egyszerre kell javítani. A gyökérok-alapú problémamegoldás egyszerre vezet magasabb OEE-hez, magasabb termelékenységhez és motivált munkaerőhöz.
Kapcsolódó fogalmak
Szekció neve “Kapcsolódó fogalmak”vsm | smed | 5s | kaizen | pdca | jidoka | andon | tpm | kpi | standardizalt-munka | performance-board
Következő lépés
Szekció neve “Következő lépés”Ha ezt megértetted, innen érdemes tovább menned, ebben a sorrendben:
- tpm — az a keret, amelyből az OEE és a hat nagy veszteség származik; a gép-megbízhatóság szisztematikus emelése.
- smed — a rendelkezésre állás leggyorsabban támadható vesztesége: az átállási idő radikális rövidítése.
- performance-board — hogyan tedd az OEE-t és a veszteség-rangsort napi/heti teljesítménydialógus tárgyává (MOS).
Hivatkozások / További olvasnivaló
Szekció neve “Hivatkozások / További olvasnivaló”- Seiichi Nakajima: Introduction to TPM: Total Productive Maintenance. Productivity Press, 1988 — az OEE és a „hat nagy veszteség” fogalmi eredete, a TPM kanonikus alapműve.
- Seiichi Nakajima: TPM Development Program: Implementing Total Productive Maintenance. Productivity Press, 1989 — az OEE-alapú veszteségelemzés és bevezetés részletes kézikönyve.
- Robert C. Hansen: Overall Equipment Effectiveness: A Powerful Production/Maintenance Tool for Increased Profits. Industrial Press, 2001 — az OEE folytonos üzemű (process industry) alkalmazásának gyakorlati referenciája.